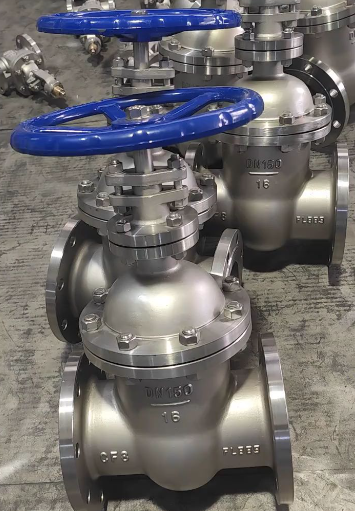
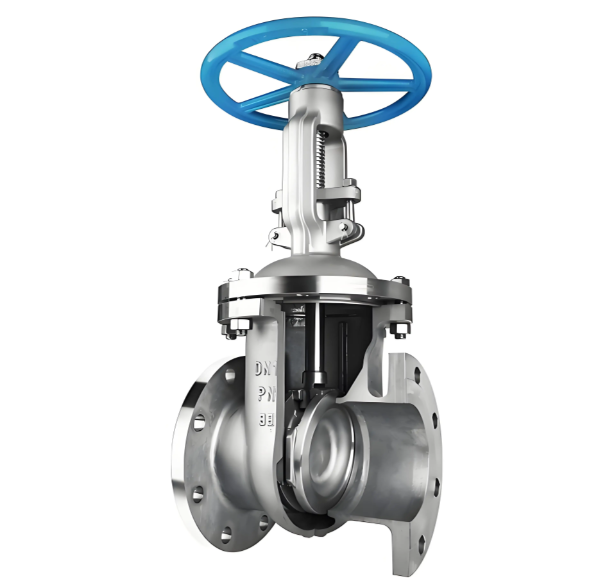
ການຄັດເລືອກເກຣດສະແຕນເລດສໍາລັບປ່ຽງປະຕູ
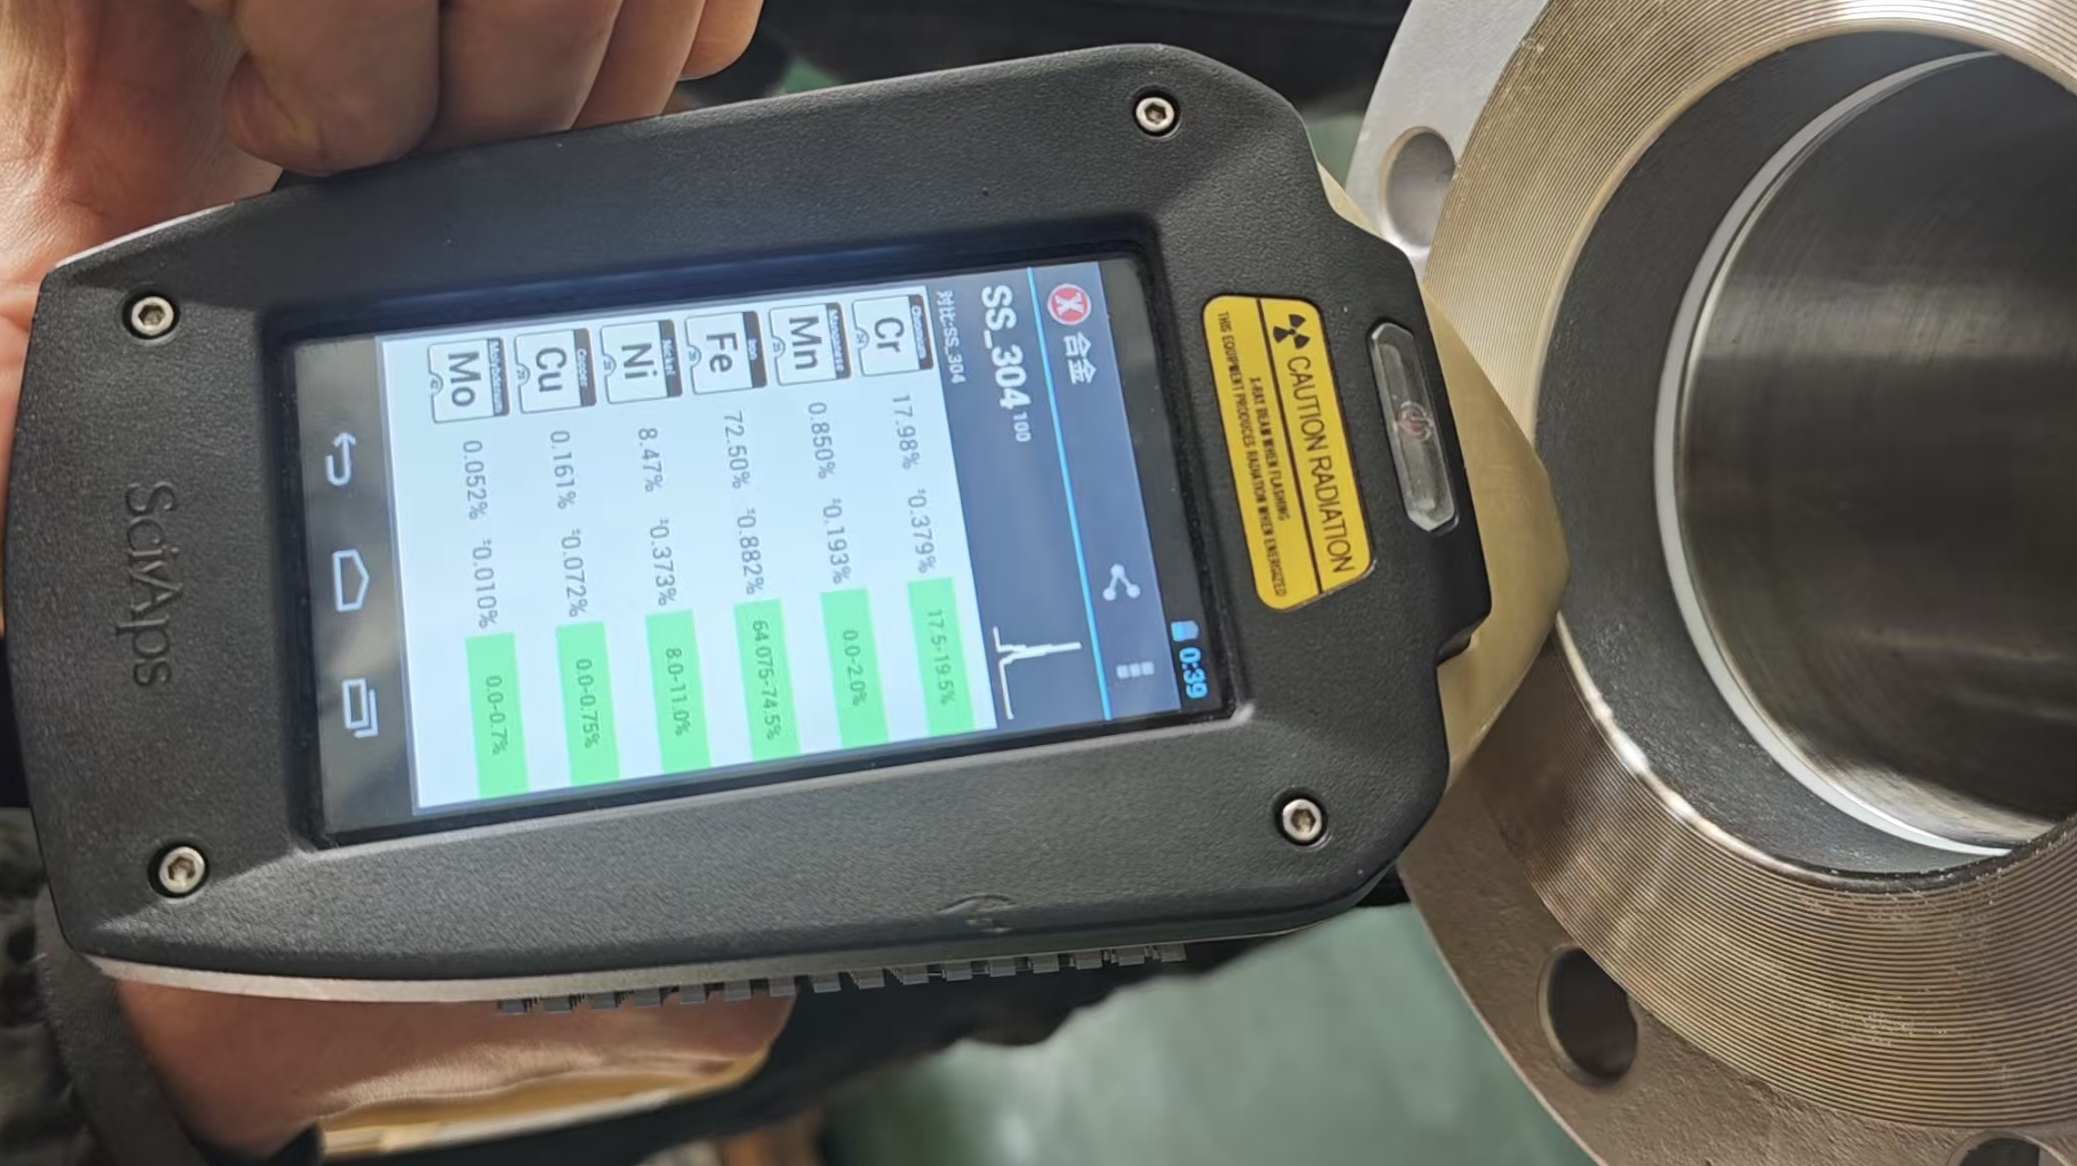
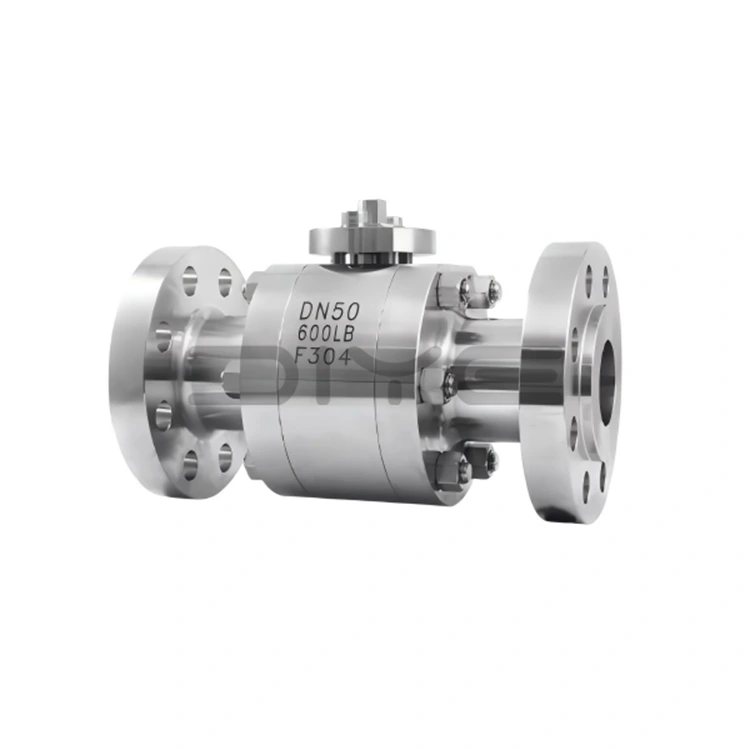
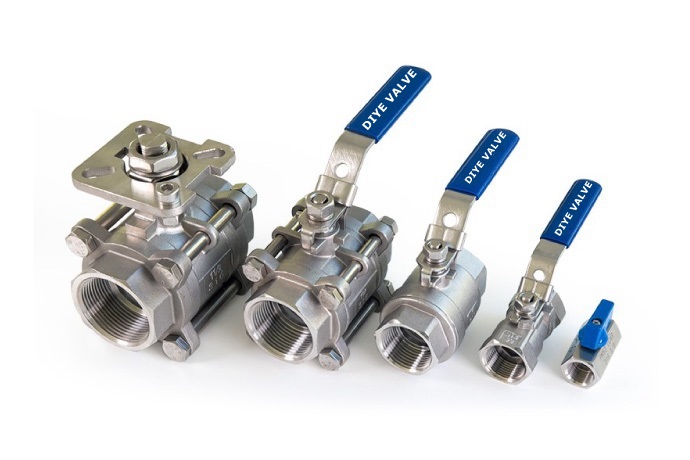
ການຄັດເລືອກວັດສະດຸຊັ້ນຮຽນສໍາລັບປ່ຽງປະຕູສະແຕນເລດ ການຄັດເລືອກຊັ້ນວັດສະດຸສໍາລັບປ່ຽງປະຕູສະແຕນເລດແມ່ນຖືກກໍານົດໂດຍຄຸນລັກສະນະສື່, ພ້ອມກັບເງື່ອນໄຂການບໍລິການຂອງຄວາມກົດດັນ. ສາມຊັ້ນຮຽນການນໍາໃຊ້ຢ່າງກວ້າງຂວາງແມ່ນໄດ້ລະບຸໄວ້ຂ້າງລຸ່ມນີ້:
CF8 (304 ສະແຕນເລດ):ເຫມາະສໍາລັບສື່ທີ່ມີ corrosive ອ່ອນໆເຊັ່ນອາຊິດ nitric ເຈືອຈາງແລະອາຊິດອິນຊີ. ມັນສາມາດທົນທານຕໍ່ອຸນຫະພູມປະຕິບັດການສູງເຖິງ 400 ° C ແລະສະຫນອງການປະສິດທິພາບທີ່ປະສິດທິຜົນທີ່ສຸດ.
CF8M (316 ສະແຕນເລດ):ອອກແບບມາສໍາລັບການບໍລິການ corrosive ປານກາງລວມທັງອາຊິດຊູນຟູຣິກເຈືອຈາງ, ອາຊິດ phosphoric ແລະນ້ໍາທະເລ. ອຸນຫະພູມການເຮັດວຽກສູງສຸດຂອງມັນເຖິງ 450 ° C; ການເພີ່ມຂອງ molybdenum ຢ່າງຫຼວງຫຼາຍປັບປຸງຄວາມຕ້ານທານຕໍ່ການກັດກ່ອນ pitting.
CF3M (ສະແຕນເລດສະແຕນເລດ 316L ຕ່ຳສຸດຄາບອນ):ຕ້ອງການສໍາລັບການປະກອບການເຊື່ອມໂລຫະ. ປະລິມານຄາບອນຂອງມັນຖືກເກັບຮັກສາໄວ້ຕ່ໍາກວ່າ 0.03%, ເຊິ່ງສາມາດປ້ອງກັນການກັດກ່ອນຂອງເສັ້ນປະສາດພາຍໃນເຂດທີ່ໄດ້ຮັບຜົນກະທົບຈາກຄວາມຮ້ອນຂອງທໍ່ເຊື່ອມ.
ສໍາລັບເງື່ອນໄຂການດໍາເນີນງານພິເສດ, ຊັ້ນຮຽນທາງເລືອກແມ່ນມີ:
CF8C (347 ສະແຕນເລດ):ນອກຈາກນັ້ນ, Niobium ຮັກສາຄວາມຫມັ້ນຄົງຂອງຄາບອນແລະສະຫນອງຄວາມຕ້ານທານທີ່ດີເລີດຕໍ່ການ corrosion intergranular ອຸນຫະພູມສູງ.
CN7M (ໂລຫະປະສົມ 20):ສູດພິເສດສໍາລັບການບໍລິການອາຊິດຊູນຟູຣິກເຂັ້ມຂຸ້ນຮ້ອນ.
ຂັ້ນຕອນການຄັດເລືອກຊັ້ນຮຽນ:
ຢືນຢັນປະເພດແລະຄວາມເຂັ້ມຂົ້ນຂອງສື່ຂະບວນການ
ອ້າງອີງໃສ່ປື້ມຄູ່ມືການຕໍ່ຕ້ານການກັດກ່ອນເພື່ອກວດສອບຄວາມເຂົ້າກັນໄດ້ຂອງການກັດກ່ອນຂອງຊັ້ນຮຽນ
ກໍານົດຕົວກໍານົດການອຸນຫະພູມແລະຄວາມກົດດັນປະຕິບັດງານ
ສະຫຼຸບຊັ້ນຮຽນທີ່ຕອບສະໜອງໄດ້ທັງຄວາມຕ້ອງການດ້ານການກັດກ່ອນ ແລະອຸນຫະພູມຄວາມກົດດັນ
Casting & Machining ຄຸນລັກສະນະຂອງປ່ຽງປະຕູສະແຕນເລດການປະຕິບັດການຫລໍ່ສໍາລັບປ່ຽງປະຕູສະແຕນເລດແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍຈາກປ່ຽງປະຕູເຫຼັກກາກບອນ.
ເຫລັກສະແຕນເລດສະແດງໃຫ້ເຫັນຄວາມຄ່ອງຕົວຂອງໂລຫະທີ່ເສື່ອມເສຍຕໍ່າກວ່າເມື່ອທຽບໃສ່ກັບເຫຼັກກາກບອນ. ອຸນຫະພູມການຖອກຕ້ອງຖືກຍົກຂຶ້ນມາ 50-80 ອົງສາ C ເພື່ອບັນລຸການຕື່ມ mold ສໍາເລັດ; ຢ່າງໃດກໍຕາມ, ອຸນຫະພູມຫຼາຍເກີນໄປເຮັດໃຫ້ໂຄງສ້າງເມັດຫຍາບແລະຄວາມເຂັ້ມແຂງກົນຈັກຫຼຸດລົງ.
ສະແຕນເລດຍັງມີລັກສະນະການຫົດຕົວສູງກວ່າເຫຼັກກາກບອນປະມານ 1.5 ເທົ່າ. ດັ່ງນັ້ນ, ລີດເຊີທີ່ໃຫຍ່ກວ່າແມ່ນມີຄວາມຈໍາເປັນໃນການອອກແບບລະບົບປະຕູຮົ້ວເພື່ອຫຼຸດຜ່ອນການຫົດຕົວທີ່ຮຸນແຮງ. ຮູບແບບຂະໜາດພື້ນຜິວທີ່ແຂງກວ່າໃນລະຫວ່າງການຫລໍ່, ເຮັດໃຫ້ການສັ່ນອອກ ແລະ ຂັດດ້ວຍແຮງງານຫຼາຍ.
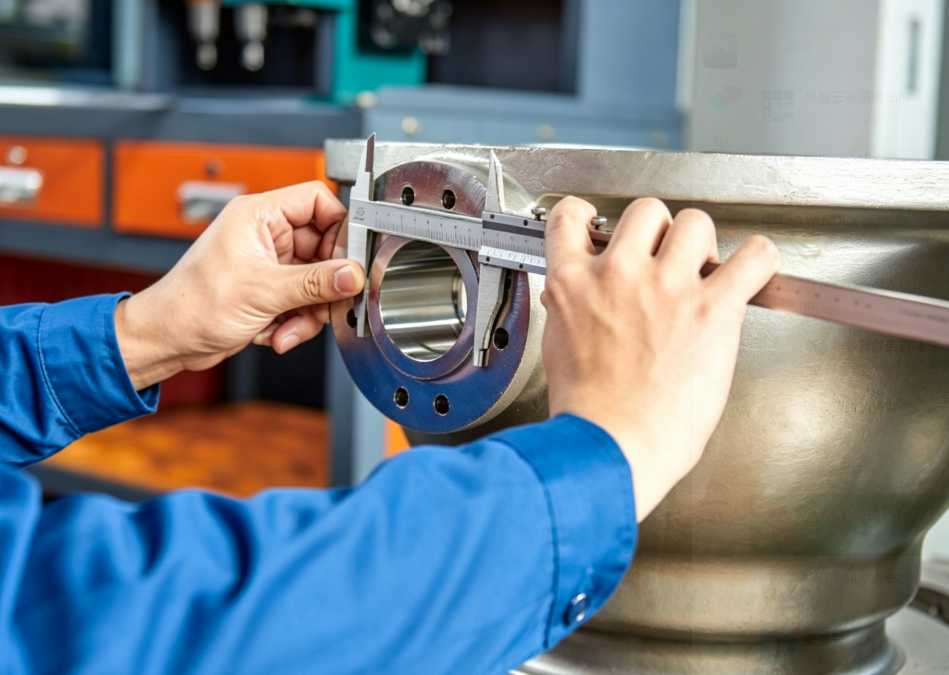
ໃນການດໍາເນີນງານເຄື່ອງຈັກ, ເຫລັກສະແຕນເລດສະແດງໃຫ້ເຫັນຄວາມສາມາດໃນການເຄື່ອງຈັກທີ່ບໍ່ດີແລະແນວໂນ້ມການເຮັດວຽກແຂງທີ່ເຂັ້ມແຂງ, ເຊິ່ງເລັ່ງການສວມໃສ່ຂອງເຄື່ອງມື. ມາດຕະການປະຕິບັດຕົວຈິງລວມມີການໃຊ້ເຄື່ອງມືຕັດຊີມັງ-ຄາໂບໄຮເດຣດຊຸດ YG-series, ຫຼຸດຜ່ອນຄວາມໄວການຕັດລົງເປັນ 60-70% ຂອງຄ່າປົກກະຕິຂອງເຫຼັກຄາບອນ, ແລະການໃຊ້ອັດຕາອາຫານທີ່ສູງຂຶ້ນເພື່ອຫຼີກເວັ້ນການໃຊ້ເຄື່ອງມືຢູ່ໃນຊັ້ນພື້ນຜິວທີ່ແຂງກະດ້າງ.
ຄວນເອົາໃຈໃສ່ເປັນພິເສດຕໍ່ກັບການຜະນຶກຂອງພື້ນຜິວທີ່ແຂງ. ຄ່າສໍາປະສິດການຂະຫຍາຍຄວາມຮ້ອນທີ່ບໍ່ກົງກັນລະຫວ່າງໂລຫະພື້ນຖານເຫຼັກສະແຕນເລດແລະເງິນຝາກທີ່ປະເຊີນຫນ້າແຂງຂອງ Stellite ອາດຈະເຮັດໃຫ້ເກີດຄວາມກົດດັນທີ່ຕົກຄ້າງແລະການບິດເບືອນອົງປະກອບຫຼັງຈາກການເຊື່ອມໂລຫະ. ການປິ່ນປົວດ້ານແລະ Passivation ສໍາລັບປະຕູສະແຕນເລດເຖິງແມ່ນວ່າຄວາມຕ້ານທານການກັດກ່ອນພາຍໃນຂອງສະແຕນເລດ, ການສໍາເລັດຮູບແລະ passivation ທີ່ເຫມາະສົມຍັງຄົງສໍາຄັນສໍາລັບຊີວິດການບໍລິການທີ່ເຊື່ອຖືໄດ້.
ການປິ່ນປົວພາຍໃນ:
ເສັ້ນທາງການໄຫຼຂອງພາຍໃນແມ່ນໄດ້ຖືກອະນາໄມເພື່ອເອົາຂະຫນາດແລະດິນຊາຍທີ່ຕົກຄ້າງ. ຫຼັງຈາກນັ້ນ, ສ່ວນປະກອບຕ່າງໆໄດ້ຖືກປະຕິບັດດ້ວຍສານປະສົມ nitric-hydrofluoric acid passivating. ການປິ່ນປົວນີ້ກໍາຈັດການປົນເປື້ອນຂອງທາດເຫຼັກທີ່ບໍ່ມີຄວາມຫນາແຫນ້ນຂອງພື້ນຜິວແລະສ້າງຮູບເງົາທີ່ມີຄວາມຫນາແຫນ້ນຂອງ chromium-oxide passive ທີ່ມີຄວາມຫນາແຫນ້ນຂອງ 2-5nm - ອຸປະສັກຫຼັກທີ່ສະຫນອງການປົກປ້ອງ corrosion.
ຄຸນນະພາບ Passivation ໄດ້ຮັບການກວດສອບໂດຍຜ່ານການທົດສອບຈຸດສີຟ້າ: ການແກ້ໄຂການທົດສອບ (potassium ferricyanide ບວກກັບອາຊິດ nitric) ຖືກນໍາໃຊ້ໃສ່ຫນ້າດິນ. ຜົນໄດ້ຮັບທີ່ຜ່ານສະແດງໃຫ້ເຫັນວ່າບໍ່ມີການປ່ຽນສີສີຟ້າພາຍໃນ 30 ວິນາທີ; ຈຸດສີຟ້າບົ່ງບອກເຖິງການປົນເປື້ອນຂອງທາດເຫຼັກທີ່ບໍ່ມີການຕົກຄ້າງ.
ການປິ່ນປົວພາຍນອກ:
ໂດຍປົກກະຕິແລ້ວ, ປ່ຽງປະຕູເຫຼັກສະແຕນເລດຕ້ອງການບໍ່ມີການເຄືອບສີພາຍນອກຍ້ອນການຕໍ່ຕ້ານການກັດກ່ອນຂອງບັນຍາກາດທີ່ດີ. ເມື່ອຂໍ້ກໍາຫນົດໂຄງການກໍານົດການທາສີ, ຕ້ອງໃຊ້ primer epoxy ທໍາອິດເພື່ອເອົາຊະນະການຕິດສີທີ່ບໍ່ດີກັບຫນ້າເຫຼັກສະແຕນເລດທີ່ລຽບ, ປະຕິບັດຕາມດ້ວຍ topcoat.
ໃບໜ້າປະທັບຕາຂອງໜ້າແປນແມ່ນຖືກເຄືອບດ້ວຍນໍ້າມັນຕ້ານການເກີດສະນິດເພື່ອປ້ອງກັນຊົ່ວຄາວໃນລະຫວ່າງການຂົນສົ່ງ ແລະ ການເກັບຮັກສາ, ຫຼີກເວັ້ນຈຸດທີ່ເປັນຂີ້ໝ້ຽງທີ່ອາດຈະເຮັດໃຫ້ປະສິດທິພາບການຜະນຶກ.
ຂ່າວທີ່ກ່ຽວຂ້ອງ
- ປ່ຽງປະຕູເຫຼັກ Forged ແມ່ນຫຍັງແລະມັນສະຫນັບສະຫນູນການຄວບຄຸມການໄຫຼເຂົ້າອຸດສາຫະກໍາທີ່ເຊື່ອຖືໄດ້ແນວໃດ?
- ສະແຕນເລດ ANSI 150LB Flanged Y Strainer ສໍາລັບການກັ່ນຕອງທໍ່ທີ່ເຊື່ອຖືໄດ້
- ສະແຕນເລດບານວາວຂະບວນການສໍາເລັດການທົດສອບ | ການກວດກາມາດຕະຖານ & ການຮັບປະກັນຄຸນນະພາບ
- ສຸຂາພິບານ 3-Piece Butterfly Valve ສໍາລັບລະບົບການຄວບຄຸມນໍ້າສະອາດ
- ສະຫະພັນສຸຂາພິບານກວດສອບທ່າອ່ຽງວາວໃນການປຸງແຕ່ງນໍ້າສະອາດທີ່ທັນສະໄໝ
- ປ່ຽງບານປະຕູສອງຊິ້ນ: ຫຼັກການໂຄງສ້າງ, ກົດລະບຽບການຕິດຕັ້ງແລະຂໍ້ຈໍາກັດໃນການນໍາໃຊ້
ຝາກຂໍ້ຄວາມໃຫ້ຂ້ອຍ